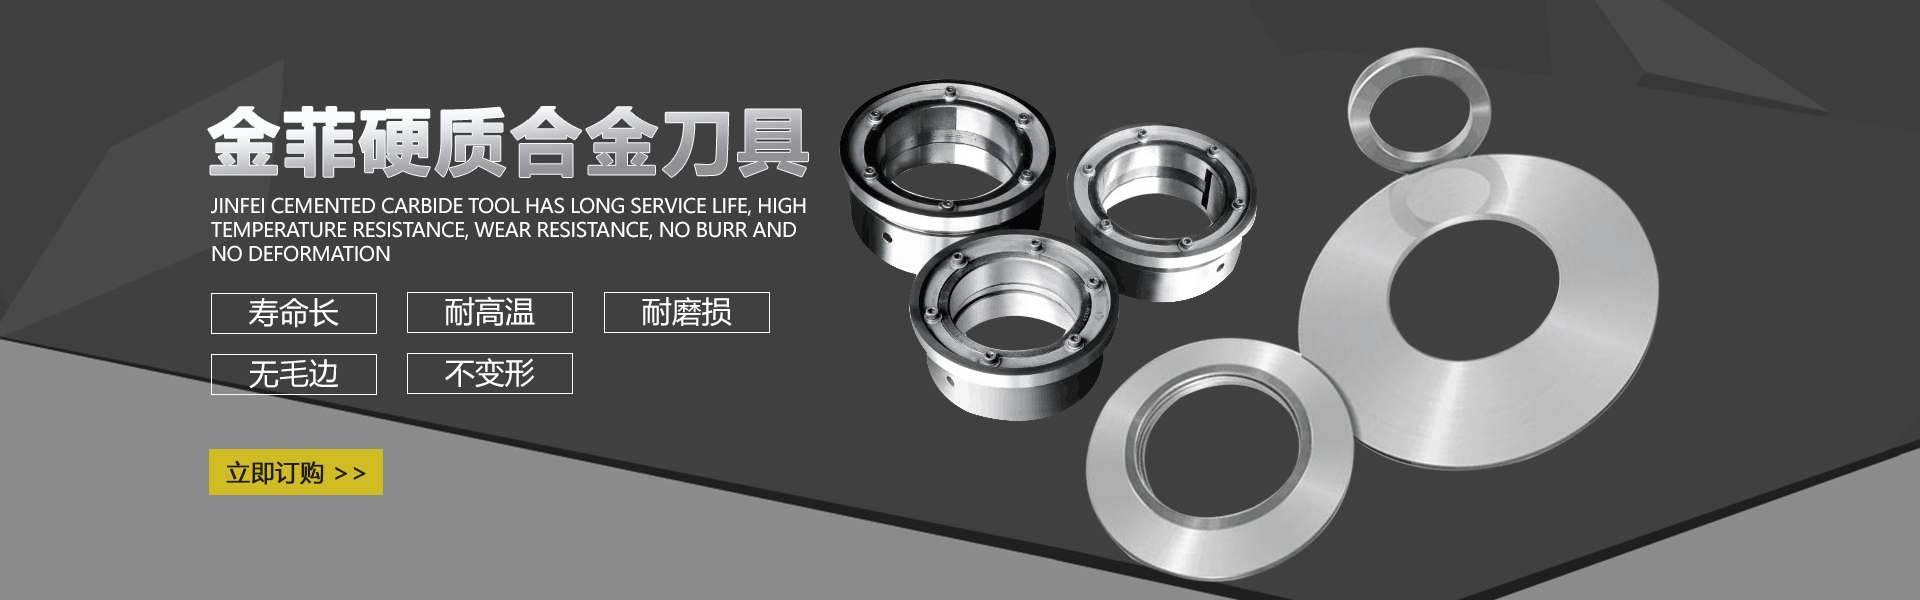
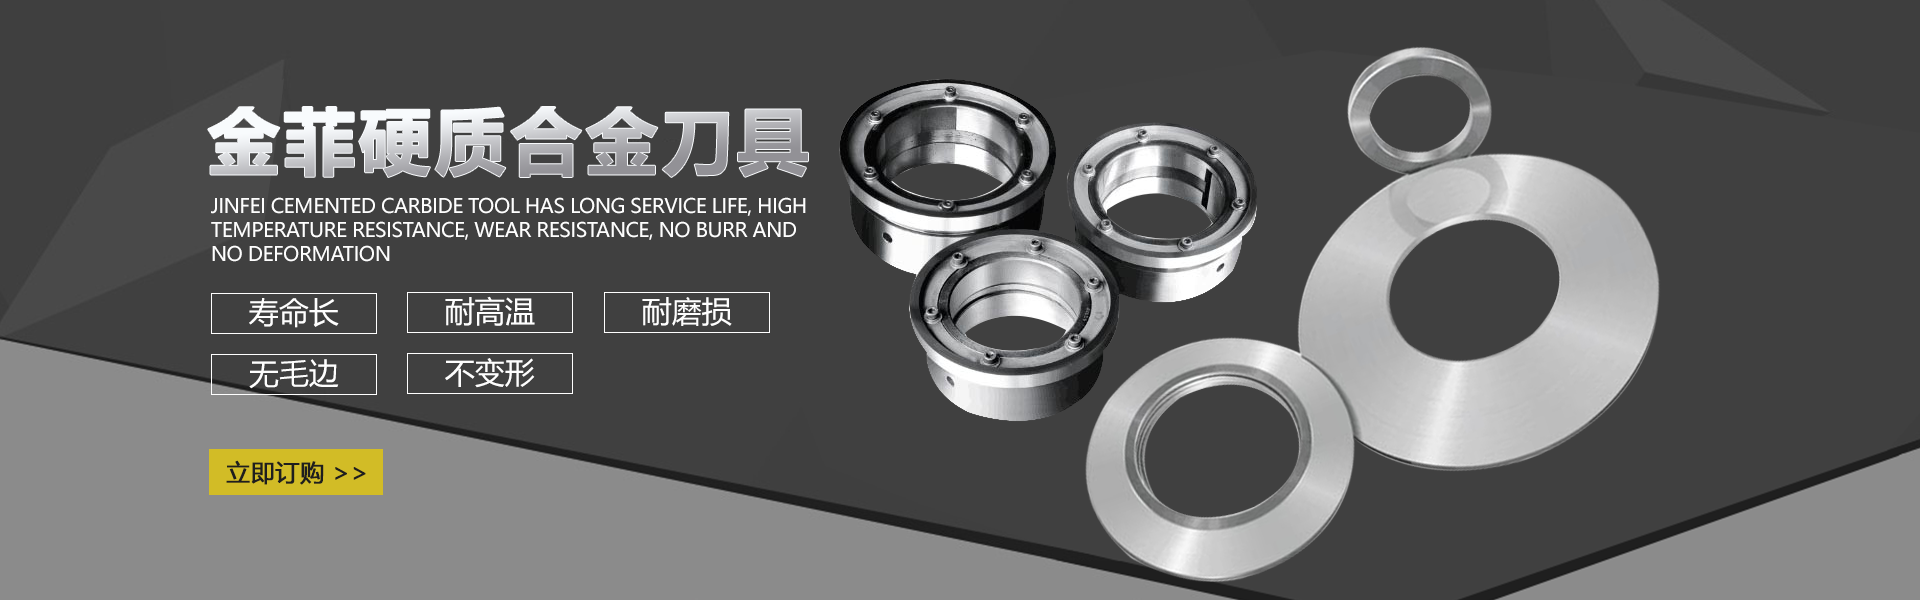
滚剪刀片作为工业生产中的切割工具,其能耗优化需从材料、结构、工艺及智能化管理四个维度入手,通过系统性改进实现节能降耗目标。
一、材料与结构优化
采用高硬度复合涂层技术(如TiAlN、DLC涂层)可提升刀片耐磨性30%以上,延长使用寿命同时降低更换频率。实验数据显示,涂层刀片摩擦系数可降低至0.15以下,有效减少动力损耗。轻量化设计结合拓扑优化算法,可使刀体质量降低15%-20%,降低旋转惯性能耗。同步开发错齿型刀片结构,通过交错齿形设计减少切割接触面积20%,实现同等效率下功率消耗下降8%-12%。
二、工艺参数优化
构建切割参数数据库,结合材料特性建立动态匹配模型。针对不同材质(碳钢/不锈钢/合金)制定差异化进给策略,将切削速度控制在佳能效区间(Vc=120-180m/min)。采用伺服电机闭环控制系统,实现±0.5%的转速精度控制,避免空转损耗。通过有限元优化剪切间隙(控制在材料厚度5%-8%),可使切割阻力降低18%,单位产品能耗下降0.25kWh。
三、智能运维体系
部署物联测系统,实时采集振动、温度、扭矩等12项运行参数,建立能效评估模型。通过机器学习预测刀片磨损周期,将维护间隔精度提升至±2小时,避免过度保养造成的能源浪费。采用模块化快换设计,使停机维护时间缩短60%,产线空转能耗降低45%。配套中央润滑系统,通过微量喷射技术减少润滑剂消耗量70%,同时降低摩擦损耗。
综合应用上述措施,滚剪刀片系统整体能耗可降低25%-40%,设备综合效率(OEE)提升18个百分点,实现单吨产品能耗成本下降1.2-1.8元。建议企业建立能效基准体系,定期进行热成像检测和能耗审计,持续优化设备能效表现。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |